+8651085368008


Рентгеновский контроль швов баллонов СПГ: две версии установки с визуализацией в реальном времени
2026-10-29
Рентгеновский контроль швов баллонов СПГ: две версии установки с визуализацией в реальном времени
ООО «Уси Ци нэн Сварочная система» выпускает оборудование для рентгеновской дефектоскопии сварных швов баллонов СПГ. В карточке товара завод предлагает две версии — для продольного шва и для кольцевого шва, обе с визуализацией в реальном времени. Ниже разбираем, что именно просвечивает установка, чем отличаются версии, какие преимущества заявляет производитель и в каком месте производственной цепочки этот контроль удобнее ставить.
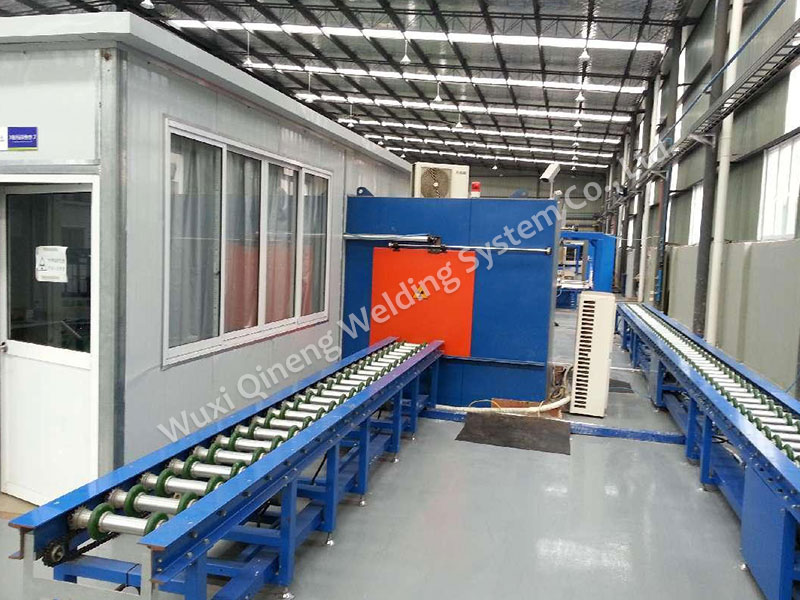
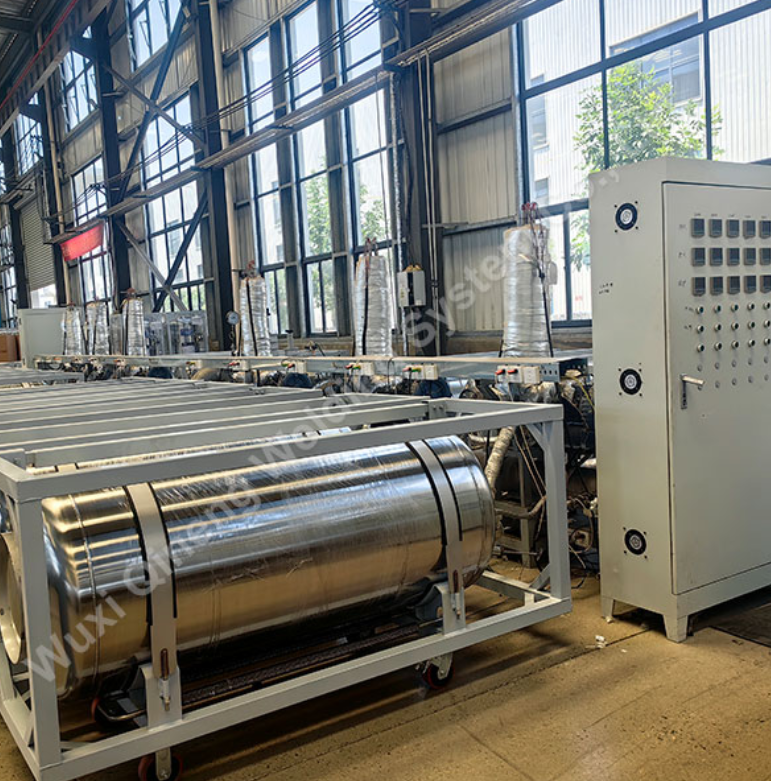
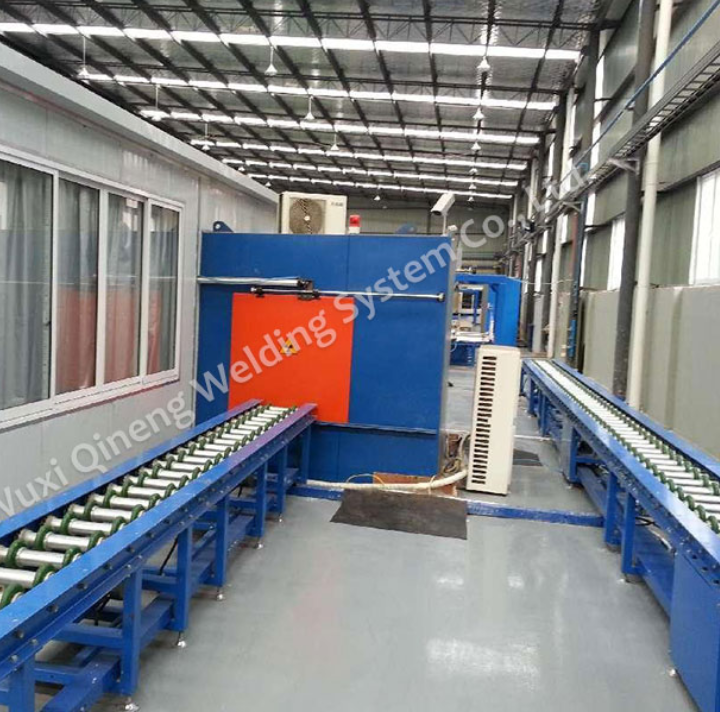
Установка рентгеновского контроля баллонов СПГ — визуализация шва в реальном времени
Содержание:
- Как работает рентгеновская дефектоскопия шва
- Две версии: под продольный и под кольцевой шов
- Три преимущества, которые заявляет завод
- Где контроль встаёт в цепочке производства баллона
- Что указать в заявке
- Кто производит оборудование
- Частые вопросы
Как работает рентгеновская дефектоскопия шва
Принцип, который описывает производитель, строится на проникающей способности рентгеновских лучей: они проходят сквозь металл, а поглощение и рассеивание луча в материале отличаются в зависимости от того, что встретилось на пути. Дальше работает связка рентгеноскопии и промышленного телевидения — изображение формируется и показывается в реальном времени, поэтому внутренние дефекты сварного шва видны сразу, а не после лабораторной обработки снимков.
Место этого оборудования завод определяет однозначно: это часть системы контроля качества предприятия, которая нужна, чтобы вовремя обнаружить проблему в шве и не пропустить её дальше по производству. Для баллона СПГ, который работает под давлением, такой контроль относится к ключевым операциям — именно поэтому установка вынесена в отдельную позицию каталога, а не спрятана в разделе дополнительной оснастки.
Две версии: под продольный и под кольцевой шов
В каталоге позиция разбита на два исполнения — это первое, что стоит зафиксировать при запросе, потому что от типа шва зависит и компоновка установки, и то, на какое оборудование её ставить в линии:
| Исполнение | Какой шов контролирует | За каким постом его ставят |
|---|---|---|
| Для продольного шва | продольный шов обечайки | после сварки продольных швов |
| Для кольцевого шва | кольцевой шов — приварка верхней и нижней головки к обечайке | после сварки кольцевых швов |
| Оба исполнения | визуализация в реальном времени | на участке контроля перед дальнейшей сборкой |
Практический вывод: если завод собирает баллон СПГ полностью, нужны обе версии — сначала контроль обечайки, затем контроль кольцевых швов после приварки днищ. Если речь только об обечайке (например, при расширении существующего участка), достаточно исполнения под продольный шов.

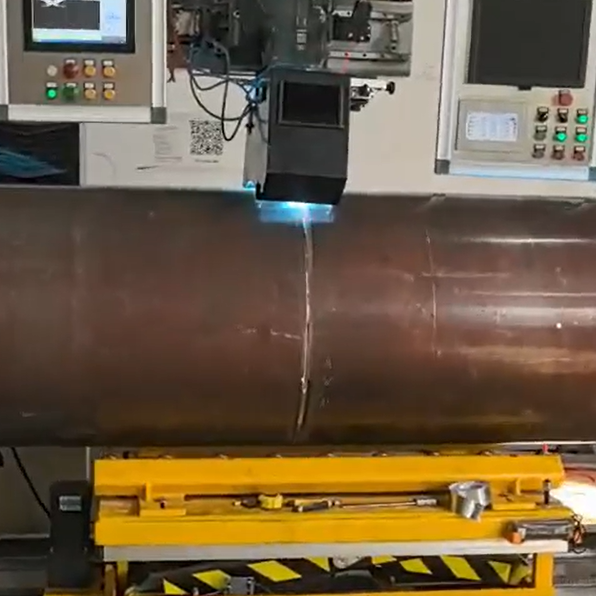
Версия установки под кольцевой шов баллона СПГ — контроль приварки головок к обечайке
Три преимущества, которые заявляет завод
В описании позиции производитель перечисляет три пункта — их удобно использовать как ориентир при сравнении предложений, потому что они касаются не характеристик излучателя, а организации контроля на участке:
- дефекты выявляются своевременно, то есть брак фиксируется на участке контроля, а не на следующих операциях;
- заявлены двойное проникновение и высокая эффективность контроля;
- низкая стоимость эксплуатации.
Для закупки это означает, что оценивать установку стоит по трём же параметрам: как быстро оператор получает результат, сколько стоит содержание участка в смену и насколько просто встроить контроль в такт линии. Формулировки завода в карточке товара не содержат цифр по производительности и ресурсу — эти данные запрашиваются отдельно под конкретную номенклатуру баллонов.
Где контроль встаёт в цепочке производства баллона
Схема сварки баллона, которую завод показывает на странице технологического процесса, состоит из четырёх шагов: приварка передней крышки к первому цилиндру (кольцевой шов A), приварка задней крышки ко второму цилиндру (кольцевой шов B), приварка первого цилиндра ко второму (кольцевой шов C) и термическая обработка сварного шва. Контроль встраивается между сваркой и термообработкой:
| Этап | Что происходит | Чем контролируется |
|---|---|---|
| 1. Обечайка | сварка продольного шва | установка под продольный шов |
| 2. Головки | кольцевые швы A, B, C | установка под кольцевой шов |
| 3. Термообработка | снятие напряжений после сварки | оборудование термообработки завода |
Отдельный аргумент для тех, кто считает экономику участка: на интеллектуальной линии сварки баллонов LPG завод применяет специальный источник Panasonic YD-500GS6, разработанный совместно с Panasonic, и отмечает, что скорость прохождения рентгеновского контроля, испытаний на изгиб и растяжение на этой линии очень высокая. То есть контроль закладывают в проект линии сразу, а не добавляют после пуска.
Что указать в заявке
Чтобы завод подобрал исполнение и не пришлось переделывать участок, в запросе достаточно закрыть шесть пунктов:
- тип изделия и материал: баллон СПГ, марка стали, толщина стенки;
- какой шов контролируется — продольный, кольцевой или оба;
- геометрия: наружный диаметр и длина баллона, диапазон типоразмеров;
- требуемый такт контроля и режим работы участка;
- какое сварочное оборудование уже стоит — продольной или кольцевой сварки, чтобы установка стыковалась с ним;
- требования к помещению участка контроля и к обучению оператора.
Кто производит оборудование
ООО «Уси Ци нэн Сварочная система» — предприятие с собственными разработками и десятками китайских патентов, ядром которых завод называет лазерную систему сварки с двойным слежением. По данным компании, в сварочных технологиях она работает более 50 лет: в 1990 году был подписан контракт с Наньчанским электромеханическим научно-исследовательским институтом и началась разработка оборудования для сварки водонагревателей, в 2000 году предприятие получило нынешнее название и выпустило оборудование для сварки сосудов высокого давления из нержавеющей стали с вакуумной изоляцией, в 2013 году вошло в отрасль сжиженного газа с автоматической линией MIG-сварки, а в 2024 году выполняло проекты «под ключ» по производству бортовых баллонов СПГ с возможностью экспорта всего заводского оборудования.
Оборудование поставляется в США, Турцию, Бразилию, Россию, Вьетнам, Филиппины, Индию, Бангладеш, Малайзию, Нигерию и другие страны. Помимо рентгеновского контроля завод выпускает автоматические сварочные аппараты TIG, MAG, MIG и PAW, а также линии для баллонов LPG, автомобильных баллонов СПГ, огнетушителей, хладагента, пропана, водонагревателей, баллонов Дьюара и криогенных жидкостей. Подробности — на странице «О нас» и в разделе продукции.
Частые вопросы
Чем отличается установка для продольного шва от установки для кольцевого?
Они рассчитаны на разные швы одного и того же изделия: первая контролирует продольный шов обечайки, вторая — кольцевые швы, то есть приварку верхней и нижней головки. В каталоге это две отдельные позиции с общим принципом визуализации в реальном времени.
Нужны ли обе установки, если завод делает баллон целиком?
Да, если контроль должен закрывать всю цепочку: сначала проверяется продольный шов обечайки, затем кольцевые швы после приварки днищ. При расширении уже существующего участка часто достаточно одной версии — той, которая закрывает узкое место.
Что показывает установка оператору?
Внутренние дефекты сварного шва. Изображение формируется методами рентгеноскопии и промышленного телевидения и выводится в реальном времени, поэтому решение по шву принимается на участке, без ожидания обработки снимков.
Можно ли поставить контроль в действующую линию?
Да, установка проектируется как пост контроля, который стыкуется с существующими постами сварки. Для стыковки нужны данные о геометрии баллонов и о том, какое сварочное оборудование уже стоит — эти пункты есть в перечне для заявки выше.
Вопросы по компоновке участка контроля и подбору исполнения под вашу номенклатуру баллонов — через страницу контактов.